

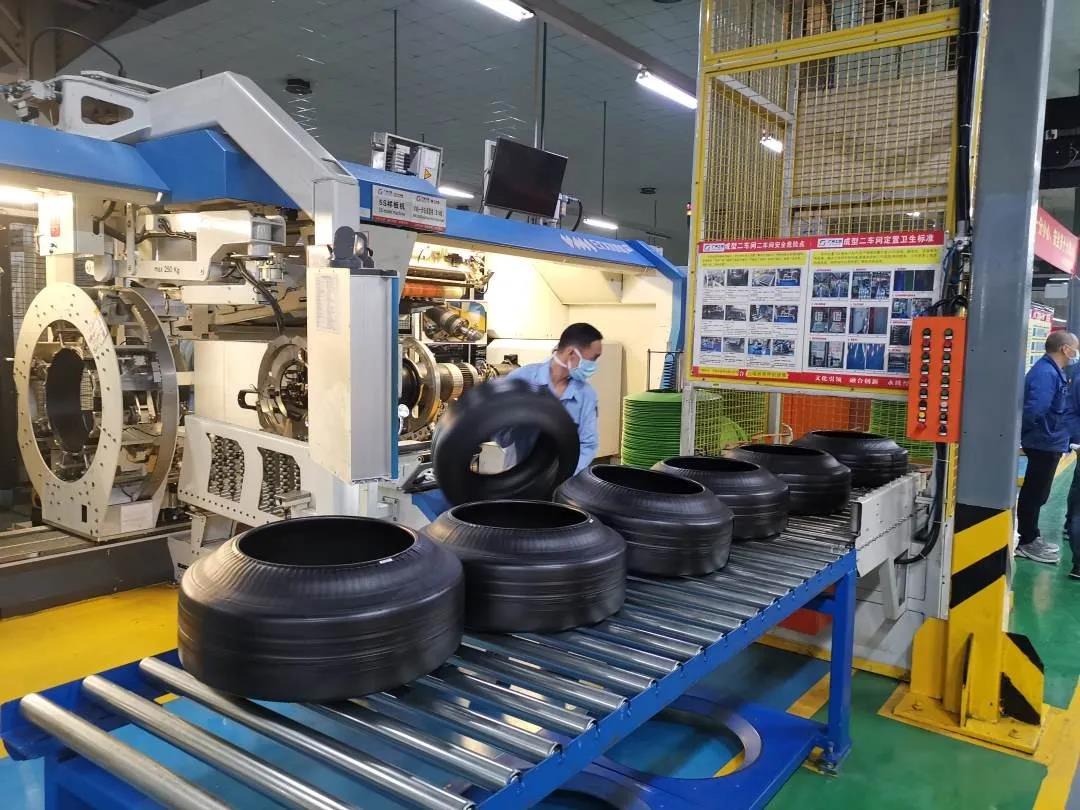
საბურავების წარმოება, კონვეიერის სისტემები
მწვანე და დასრულებული საბურავის ერთნაირად დამუშავება შეუძლებელია
საბურავების ქარხნები წარმოებას კარგავენ, როდესაც მწვანე საბურავები დიდხანს ელოდება ან დეფორმირდება გაშრობამდე, დასრულებული საბურავები რიგში დგას შემოწმების მანქანებს შორის ან ზომის შეცვლა მოითხოვს განმეორებით კორექტირებას კონვეიერებს, გიდებსა და დახარისხების ზოლებს შორის.
მატერიალური ნაკადი, როგორც წესი, გადის:
საბურავების წარმოება → მწვანე საბურავების იდენტიფიკაცია და შენახვა → დამუშავება → გაგრილება → შემოწმება → დახარისხება და დახარისხება → საწყობი
„კონტინენტალი“ აწყობას, ვულკანიზაციას და საბოლოო ხარისხის კონტროლს წარმოების ცალკეულ ეტაპებად მიიჩნევს. საწყობში გაშვებამდე დასრულებულმა საბურავებმა შეიძლება გაიარონ ვიზუალური შემოწმება, რენტგენი და ერთგვაროვნების შემოწმება. თითოეული ეტაპი მოითხოვს კონვეიერის განსხვავებულ ფუნქციას.
ნაკადის კონტროლი გაშრობამდე და მის შემდეგ
მწვანე საბურავს ჯერ არ მიუღია ვულკანიზაციის დროს შექმნილი საბოლოო სიმტკიცე და ფორმა. ამიტომ, მისი გადაადგილება უნდა მოხდეს კონტროლირებადი კონტაქტით, სტაბილური საყრდენით და ისეთი გადაადგილებით, რომლებიც არ ამახინჯებს საბურავის ძირს, რგოლს ან გვერდით კედელს.
გაშრობის შემდეგ, საბურავის დამუშავება უფრო გამძლეა, თუმცა საბურავის ძაფმა მაინც უნდა შეინარჩუნოს:
- საბურავის ზომა და სპეციფიკაციების იდენტიფიკაცია;
- ტესტირების აღჭურვილობის სწორი ორიენტაცია;
- მიღებული, უარყოფილი და გადამუშავებული საბურავების გამოყოფა;
- კონტროლირებადი დაგროვება შემოწმებამდე;
- სწორ დახარისხების ან შენახვის ზოლში მარშრუტიზაცია.
საბურავების დიაპაზონი და მანქანის ციკლი შეიძლება მნიშვნელოვნად განსხვავდებოდეს. ერთი მიმდინარე სამგზავრო საბურავების მშენებლობის პლატფორმა მოიცავს13–24 დიუმიანი საბურავები, მწვანე საბურავის დიამეტრი მდე900 მმდა გამოქვეყნებული ციკლის დრო37 წამიერთი 205/55R16 კონსტრუქციისთვის და42 წამიერთი 215/65R16 კონსტრუქციისთვის. მისი მითითებული ზომის შეცვლის დრო მერყეობს8 ან 18 წუთი, საჭირო ცვლილების მიხედვით. ეს მონაცემები კონკრეტული დანადგარისთვისაა დამახასიათებელი, მაგრამ ისინი აჩვენებს, თუ რატომ უნდა ეფუძნებოდეს კონვეიერის ტევადობა და რეგულირების დიაპაზონი რეალურ საბურავის მატრიცას და არა ერთ ნომინალურ ზომას.
37 წამიანი აშენების ციკლის დროს, გამომავალი სიმძლავრე დაახლოებით97 მწვანე საბურავი საათშიშესაბამისად, გამყარების მიწოდებისას 10 წუთიანმა შეფერხებამ შეიძლება გამოიწვიოს დაახლოებით16 საბურავიკონტროლირებადი შენახვის ან გადამისამართების საჭიროება. შენახვის მეთოდმა უნდა შეინარჩუნოს საბურავის იდენტურობა და თავიდან აიცილოს დაუმუშავებელი პროდუქტების დაზიანება.
კონვეიერის გადაწყვეტილებები საბურავების ქარხანაში
CSTRANS-ს შეუძლია შემდეგი კონფიგურაცია:
- ლენტური კონვეიერები მწვანე საბურავების გადასატანად და კონტროლირებადი საყრდენისთვის;
- შენობას, საწყობსა და დამუშავებას შორის სექციების აწევა, შემობრუნება და გადატანა;
- ლილვაკებიანი კონვეიერები გამაგრებული საბურავებისა და მყარი მატარებლებისთვის;
- დაგროვების ზონები გაგრილებისა და შემოწმების წინ;
- შტრიხკოდის ან RFID თვალთვალის ინტერფეისები;
- ვიზუალური, რენტგენოლოგიური და ერთგვაროვნების ტესტირების მარშრუტიზაცია;
- მიღებული, გადამუშავებული და უარყოფილი საბურავების ზოლების დახარისხება;
- სპირალური ან ამწევი კონვეიერები, სადაც იატაკის სივრცე შეზღუდულია.
ერთგვაროვნების შემოწმების დროს შეიძლება გაზომოს გადახრები, გამობურცულობები და ჩაღრმავებები, ამიტომ კონვეიერმა თითოეული საბურავი სატესტო სადგურამდე თანმიმდევრულად უნდა მიაწოდოს, იდენტიფიკაციის ან ორიენტაციის დაკარგვის გარეშე.
CSTRANS სისტემის ზომას ადგენს საბურავის დიამეტრის, სიგანის, წონის, „დამშვიდებული“ ან „გამაგრებული“ მდგომარეობის, მანქანის ციკლების, გადართვის მატრიცის, დაშვებული კონტაქტის წერტილებისა და საჭირო შენახვის რაოდენობის მიხედვით. შედეგად, საბურავების ნაკადი კონტროლირებადია და არა უბრალოდ მანქანებს შორის ლენტის ან როლიკების ხაზი.


